
同轴激光标记(Laser Mark): 芯片失效分析样品制备中的精密定位技术
同轴激光标记(Laser Mark):
芯片失效分析样品制备中的精密定位技术
在芯片失效分析(Failure Analysis, FA)中,分析结论的可信度首先取决于一个看似平凡的环节——样品制备。电测与光学显微已经把可疑缺陷锁定在若干微米见方的区域,接下来的切片(Cross-section)、研磨减薄、开封(Decap)或 FIB 定点制样却都是"不可逆的减法工艺":磨掉的材料不会再回来。如何在毫米级的操作误差中守住微米级的缺陷目标?工业界的答案是激光标记(Laser Mark)——将脉冲激光通过空间光学光路集成到金相显微镜之中,使显微镜观察光路与激光加工光路完美同轴共焦,做到"看到哪里、标到哪里"。本文系统介绍这一技术的工作原理、光路架构、关键工艺与工程实践。
一、为什么失效分析制样必须做标记?
失效分析遵循"非破坏分析优先、破坏分析在后"的金字塔流程:电测( continuity / IV 曲线 / TDR)与光学、X-Ray、C-SAM 等无损手段把故障定位到具体器件、走线乃至通孔之后,才进入破坏性的物理分析。问题在于——定位结果与制样操作之间隔着一道"坐标鸿沟":
目标极小:先进制程的接触孔、TGV/TSV 通孔、MIM 电容击穿点常只有亚微米至几微米,肉眼和普通夹持定位完全不可用;
基准会消失:研磨开封过程会一层层地移除表面结构,芯片原有的版图基准(Pad、标识丝印)可能先于目标缺陷被磨掉;
过程不可见:机械研磨在封闭砂轮/抛光盘上进行,中途无法实时观察,"磨到位没有"全凭事后复检;一旦磨过头,缺陷本体被破坏,整个案子前功尽弃;
多设备转接:标记点同时是切片机、FIB、SEM 之间传递坐标的公共基准(Fiducial),没有它,每换一台设备就要重新"找北"。
传统的应对手段各有硬伤:金刚石笔手划标记精度仅 ~100 μm 量级且产生机械应力与碎屑;油性笔标记在溶剂清洗中消失;光刻做基准标记需要完整涂胶-曝光-显影流程,周期长。激光标记则实现了非接触、微米级精度、永久性、任意图形四者兼得——它也因此成为现代 FA 实验室制样环节的标准配置。
二、系统架构:激光如何"嫁接"进金相显微镜
同轴激光标记系统的本质,是把一台脉冲激光微加工系统与一台金相显微镜在空间光路层面融合:显微镜的物镜既是"观察物镜"、又是"加工物镜";分束镜片既是成像元件、又是合束元件。典型光路架构如下:
2.1 三个链路,一支物镜
整个系统可以拆解为三条彼此独立又在物镜处交汇的光链:
激光加工链路:脉冲激光器(常用 Nd:YAG 声光调 Q 或光纤激光,波长 1064 nm / 532 nm / 355 nm)→ 光闸与隔离器(安全联锁、防回光损坏激光器)→ 扩束准直镜组(将光束口径放大至与物镜入瞳匹配、压降低发散角,束径 M² 决定远场焦斑质量)→(可选)双振镜扫描 → 合束镜 → 物镜聚焦于样品表面;
显微成像链路:样品的反射/散射光经物镜进入无限远平行光区,经镜筒透镜(Tube Lens)成像于目镜与 CCD/CMOS 相机——操作者实时监视标记全过程;
照明链路:环形光或同轴落射照明提供明场/暗场观察条件,使标记前缺陷定位、标记后复检在同一视野内完成。
关键融合点在合束镜:它是一片对激光波长高反射、对可见光高透射的二向色镜(或按比例的分束镜),安装在显微镜无限远平行光区中。这样,激光从侧翼"拐弯"进入光轴后,与成像光线完全同轴地穿过物镜——物镜的焦距、数值孔径、像差校正被两条光路共享,这是"完美同轴"的物理基础。
三、同轴共焦:光路上的核心技术与校准
3.1 为什么必须"无限远校正"光路
现代金相显微镜普遍采用无限远校正(Infinity-corrected)光学系统:物镜出射平行光,由镜筒透镜汇聚成像。平行光区是这一架构送给激光集成者的"礼物"——平行光对插入元件的位置不敏感,合束镜、滤光片可以插入而不引入像散和离焦。更重要的是,进入平行区的激光天然以平行光姿态到达物镜,被物镜聚焦于其焦面,而焦面正是样品被观察清晰时所在的平面。共焦关系由光学设计自动保证,而非依赖机械调整。
3.2 焦斑尺寸:能标多细,由物理决定
以 532 nm 绿光激光、M²=1.3、NA=0.75 的长工作距离金相物镜为例,理论焦斑直径约 1.1 μm——这决定了标记特征尺寸的下限,也解释了为什么系统要选用短波长、高光束质量、高 NA 物镜。实际打在硅片、铜层、聚酰亚胺上的标记点通常为 2–10 μm,已远超制样定位需求(切片对位精度一般要求 10–20 μm 以内)。
3.3 两条校准基准:Parcentric 与 Parfocal
两项校准的工程含义:
光瞳匹配:扩束后的激光束径应填充物镜入瞳的 60%–80% 左右——过小则焦斑变大,过满则像差与能量浪费;
像方远心:金相物镜多具备远心设计,保证离焦时标记不发生视场内位移,提升批量打标的重复精度;
热漂移管理:激光器与镜架温升会引起光束指向漂移,高精度系统需配置光束指向稳定器或定期自动校准流程;
切换物镜后的再校准:不同倍率物镜的 Parfocal 距离与放大率不同,软件需存储各物镜的同轴补偿量。
四、标记工艺:从环形圈到深度标尺
同轴激光标记在 FA 制样中已发展出一套"图形语言",按用途可分为四类:
结合具体场景说明:
切片(Cross-section)前:在缺陷周围打环形/十字标记。研磨过程中取出样品复检时,只要标记环还可见,就说明"还没有磨穿目标层";标记环从视野中即将消失的时刻,即是收精抛的信号——标记成为研磨终点的"哨兵";
深度控制:沿研磨方向排布一列高度递增的标记条,被磨平的顺序实时指示去除量,替代反复测厚;
FIB / TEM 制样前:在感兴趣区(ROI)四角打微标记,FIB 荷电与电子束对准都以此为准,避免在数微米厚的 Pt 沉积层下"找不着北";
开封 / 去层前:在塑封体表面标记封装坐标,为后续化学开封、反应离子刻蚀(RIE)逐层去除提供位置基准;
电性复核:标记后可用微探针在标记旁做 IV 复测,确认失效点与标记点对应关系未被破坏。
五、参数选型与热损伤控制
激光标记的悖论在于:标记既要"留痕",又不能破坏痕边的目标缺陷。参数窗口的选取围绕这一矛盾展开:
| 参数维度 | 常用选择 | 工程考量 |
|---|---|---|
| 波长 | 1064 nm(红外)/ 532 nm(绿)/ 355 nm(紫外) | 硅对 1064 nm 半透明,需较高能量且易产生深层损伤;532/355 nm 在金属与介质层上吸收好、作用浅。铜等高反材料对绿光吸收优于红外 |
| 脉宽 | 纳秒(主流)/ 皮秒 / 飞秒 | ns:设备便宜、打标效率高,但热影响区(HAZ)数微米;ps/fs:"冷加工"几乎无 HAZ,适合紧邻敏感结构的精标,成本高 |
| 单脉冲能量 | μJ 量级可调,配合衰减轮盘 | 以"刚出现可见标记"的阈值能量的 1.2–2 倍为宜;能量越大坑越深、碎屑越多 |
| 重复频率与扫描速度 | 几 kHz–几十 kHz | 脉冲重叠率控制坑沿连续性;重叠过高会造成热累积 |
| 离焦策略 | 正/负离焦微量调节 | 轻度离焦可把焦斑"放大"成柔和浅坑,换取更小的边缘损伤 |
| 辅助措施 | 吹氮/吹气、真空吸屑 | 防止熔融碎屑再沉积污染观察面与邻近结构 |
损伤控制的判定标准很直接:标记完成后,在标记内侧紧邻缺陷处用高倍镜与 SEM 复查,缺陷特征未发生变化、无裂纹延伸、无异物覆盖,方视为合格的"无损定位"。对于亚微米级目标或异常敏感的栅氧类缺陷,建议直接采用皮秒/飞秒光源,或把标记点外移并配合 FIB 精修。
六、典型工作流程与工程要点
工程实践中的几个"坑"
标记被磨掉了才想起来补:环形标记应尽量打在比目标层更耐磨的位置(如周围金属区),并预留第二圈冗余标记;
透明/高反材料打不上:玻璃、裸硅对可见激光透过率高,可改用紫外或提高能量;金、铜高反强,需偏振优化或更长脉宽积累能量;
同轴漂移未例行复核:温漂、碰撞、换物镜都会破坏 Parcentric;每班次用标准靶片两点校验是廉价的保险;
标记即证据:标记前后应保存同视场照片存档,证明"标记未损伤缺陷",这在客诉分析与司法鉴定场景中是程序完备性的要求。
七、发展趋势
超短脉冲普及:皮秒/飞秒光纤激光成本下降,"冷加工"标记正在从科研走向产线 FA 实验室,使亚微米敏感结构的无损定位成为常态;
多波长复合:同一系统内集成红外/绿光/紫外多支光源,按材料自动切换波长与参数库,一键适配硅、铜、聚合物、玻璃(TGV 基板)等不同样品;
图像导航自动化:CCD 图像与版图(GDS)叠图对准、缺陷坐标文件直接导入,自动规划标记图形与打标路径,减少人为对准误差与操作工时;
与后续工序坐标直连:标记坐标连同载物台编码器数据一并输出给 FIB、双束电镜和探针台,构建"定位—制样—分析"全链路坐标链;
在线监测:利用同轴成像光路做打标过程的等离子体闪光/反射率监测,实时判定标记深度一致性,迈向闭环工艺控制。
九、供应链集成商
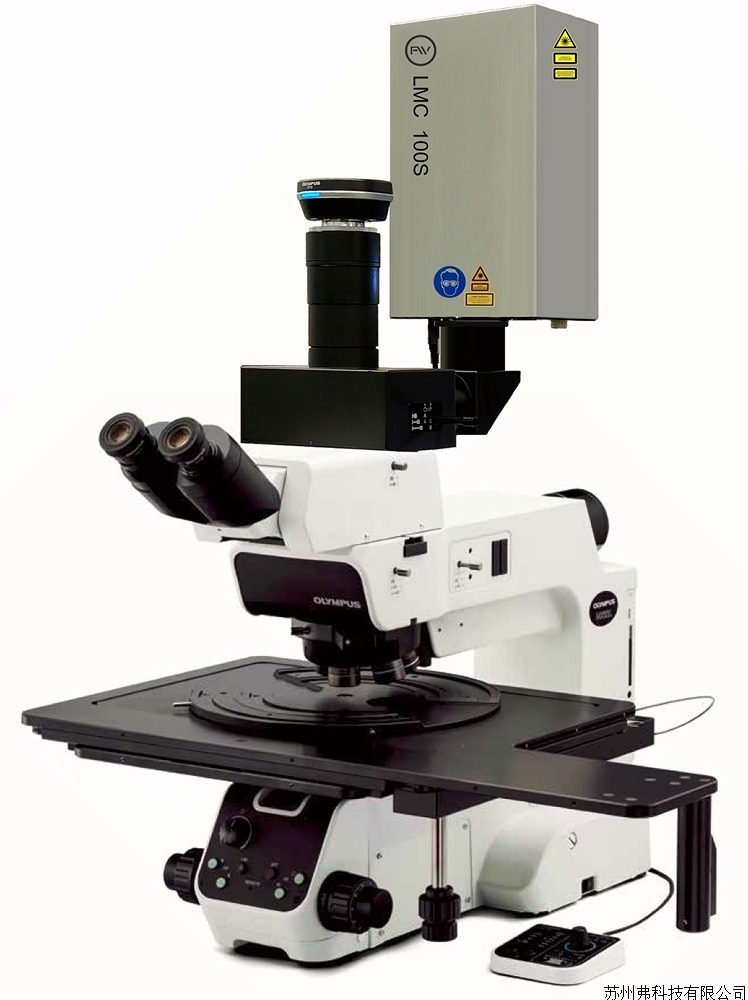
奥林巴斯+FILASER
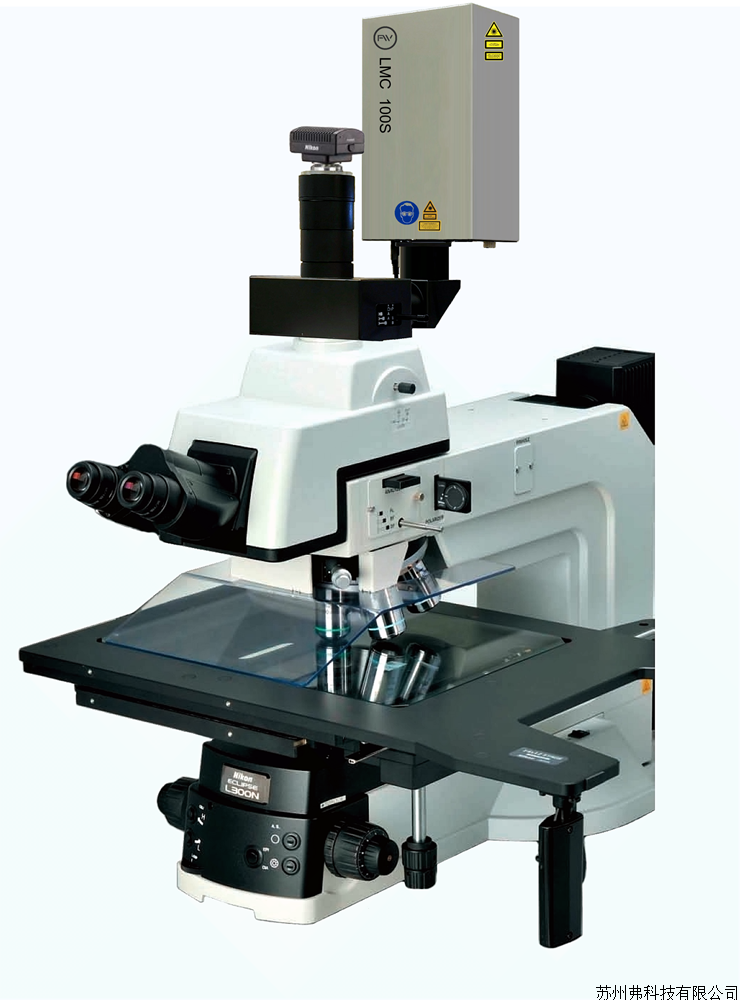
尼康+FILASER
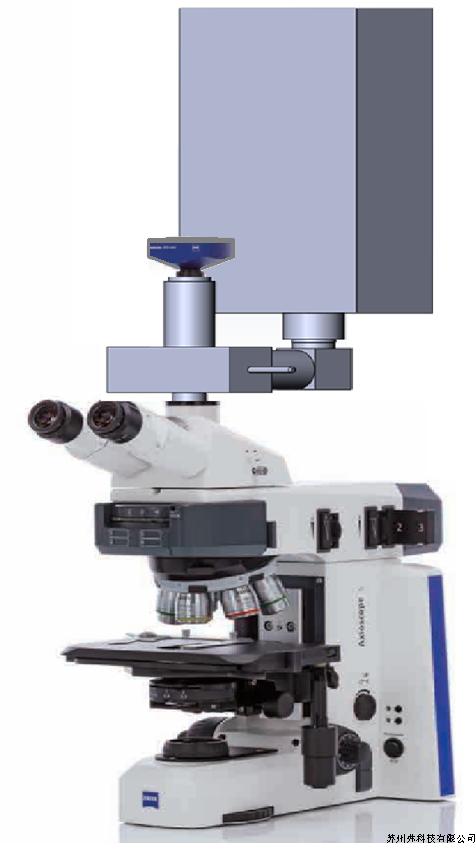
蔡司+FILASER



九、结语
同轴激光标记系统用一片合束镜把两台设备——脉冲激光微加工机与金相显微镜——融为了一体:激光借道显微镜的无限远平行光区,与成像光束共用物镜,实现"所见即所标、所标即所在"的微米级定位能力。它处在失效分析"无损定位"与"破坏制样"的交接点上,用最小的损伤为后续的研磨、开封、FIB 与电镜分析立起坐标路标。
对 FA 工程师而言,掌握这套技术的要点可以浓缩为三句话:校准上盯住同轴与共焦两条基准,工艺上守住能量阈值与热影响窗口,流程上让标记贯穿制样循环直至终点复检。在缺陷尺寸持续缩小、制样容差愈发苛刻的今天,这束与视场完美同轴的红色脉冲,早已不只是"画个圈"——它是整个失效分析证据链上不可替代的第一环。