
先进封装技术(Semiconductor Advanced Packaging) - 33 半导体封装中的翘曲管理与有限元分析
先进封装技术(Semiconductor Advanced Packaging) - 33 半导体封装中的翘曲管理与有限元分析

一、翘曲的根本原因
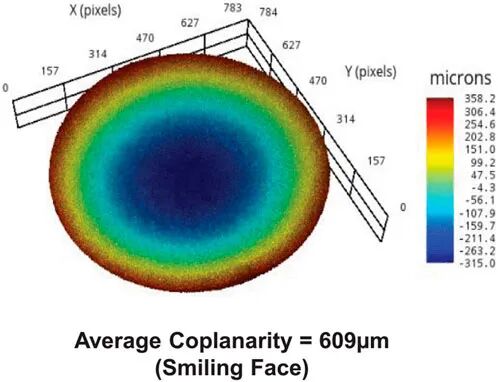
在半导体封装中,翘曲是指诸如半导体晶圆、印刷电路板(PCB)、基板、半导体封装或面板等部件的变形或弯曲,如下图所示。翘曲特指面外变形。
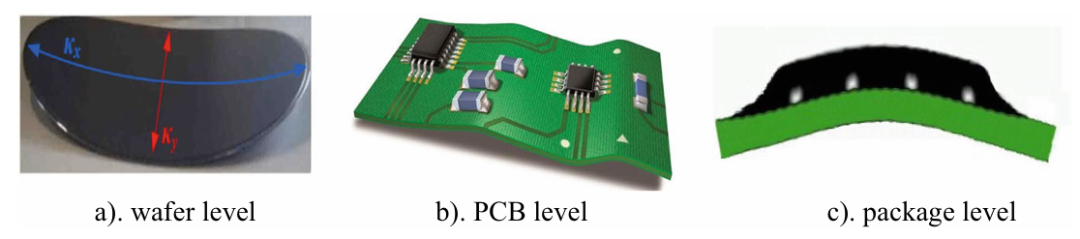
随着行业对更薄、更密集、更高集成度设备的需求增长,以及3D堆叠、层叠封装(PoP)、扇出型封装和系统级封装(SiP)等先进封装技术的推动,其重要性日益凸显。不受控制的翘曲可能导致对准问题、焊点质量下降、热性能降低以及长期可靠性问题。因此,有效的翘曲管理对于确保移动、汽车、航空航天和消费电子等应用中的组装良率、性能和可靠性至关重要。
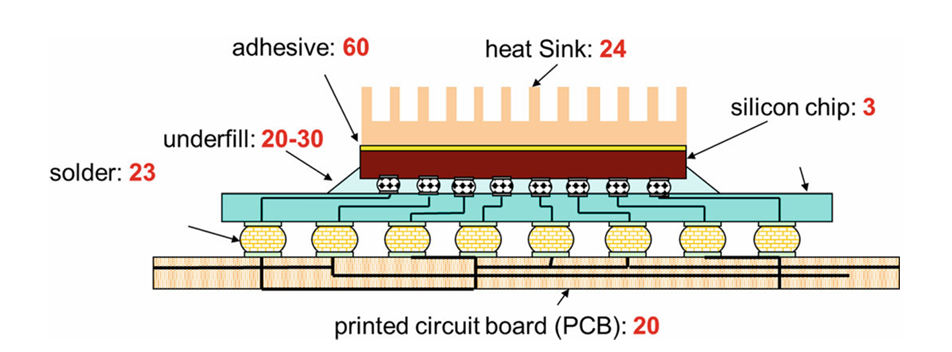
翘曲主要源于封装器件内部材料之间热膨胀系数(CTE)的差异,这种现象称为热失配。如下图所示的一个带有散热器的倒装芯片封装,各种材料具有不同的CTE值,导致在加热或冷却过程中产生热应力。根据温度变化,翘曲可能表现为凸起(向外弯曲)或凹陷(向内弯曲)变形。
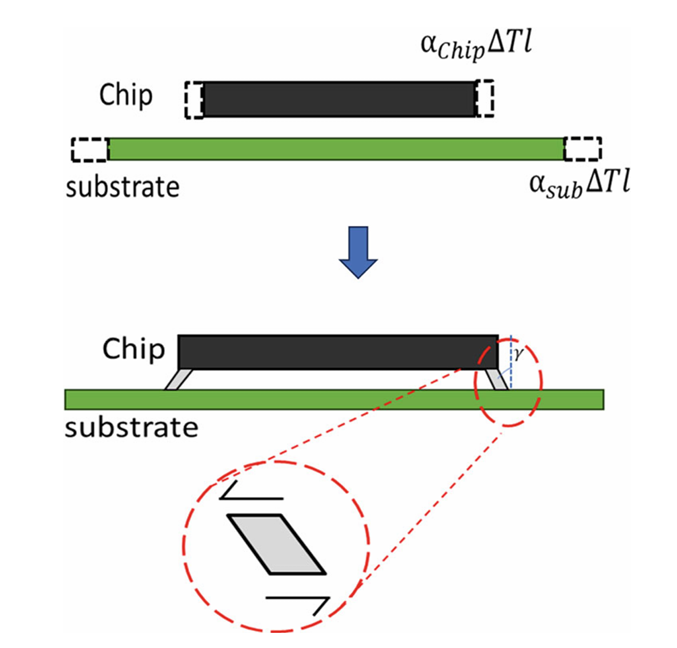
下图使用倒装芯片封装进行说明,因为这种互连技术由于其高单位面积引脚数能力而在半导体封装中被广泛采用。典型的倒装芯片封装由半导体芯片(晶粒)和基板组成。芯片在其有源面上具有导电凸块,例如焊料凸块或铜柱焊料凸块。在组装过程中,芯片被翻转并附着在基板的顶面。这个过程由于芯片和基板之间的热失配而在焊料凸块中引起显著的热应力。
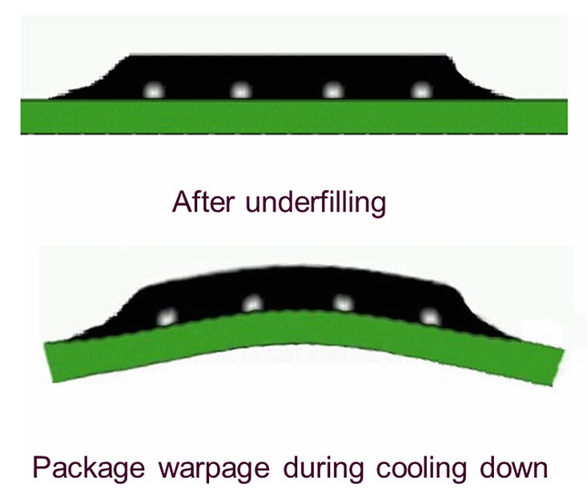
在焊接过程中,不会引起显著的翘曲,因为焊料凸块是一种容易发生蠕变的材料,能够通过快速松弛来减少面外变形。然而,为了保护焊料凸块,需要通过毛细作用将底部填充材料填充到芯片和基板之间的间隙中。如下图所示,翘曲在底部填充过程中变得更显著。对于使用有机基板的倒装芯片封装,尤其是在处理大尺寸基板和芯片时,翘曲仍然是一个关键问题。
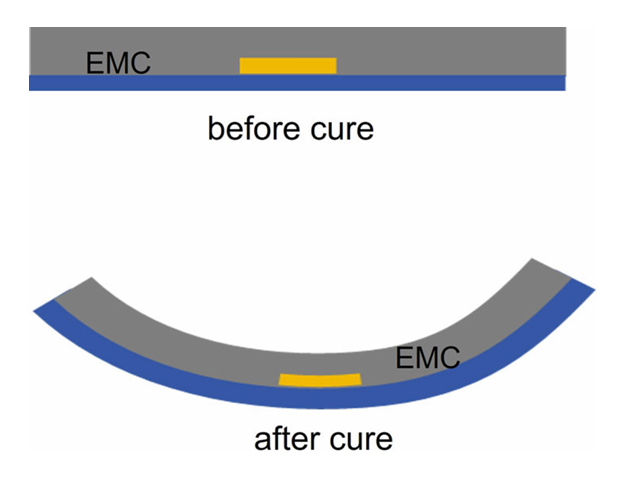
翘曲的另一个根本原因是固化过程中发生的化学收缩或固化收缩。热固性聚合物在半导体封装中作为粘合剂、底部填充料和封装剂被广泛使用,例如环氧模塑料(EMC)。这些聚合物通常填充了大量颗粒以降低CTE并增加模量,确保满足特定的电子封装要求。固化过程至关重要,涉及物理和化学转变。在固化过程中,热固性聚合物通过交联反应从液态转变为粘弹性固体,并伴随着显著的体积收缩。在模具温度下模塑时,环氧模塑料(EMC)发生化学收缩,导致封装凸起弯曲。该翘曲完全由化学收缩引起,因为在此阶段没有发生温度变化。因此,在后续的任何冷却或加热过程之前,必须考虑初始变形或翘曲。
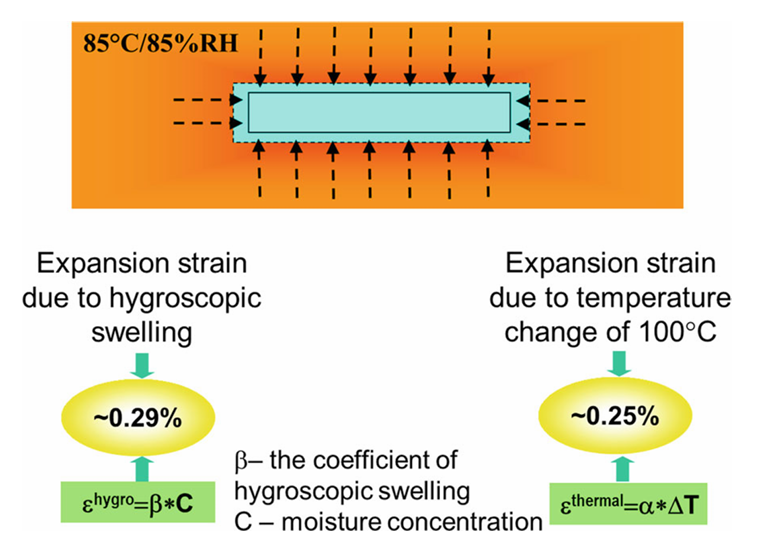
聚合物材料在吸湿后倾向于膨胀。聚合物中的水分子以两种不同的状态存在。第一种状态是“自由”或“未结合”水,它存在于材料内的空隙和纳米孔中,并易于通过聚合物的自由体积移动。第二种状态由“结合”水分子组成,它们通过与聚合物链形成氢键来破坏聚合物链间的联系。聚合物中的湿气诱导膨胀主要归因于“结合”水分子与聚合物链之间的氢键作用,而存在于聚合物自由体积中的“自由”水分子对膨胀的贡献较小。与热应变类似,膨胀应变通常与湿气浓度线性相关。吸湿应变可以达到与热应变相当的水平,如下图所示的一种底部填充材料。
为了进一步证明吸湿对翘曲的影响,设计并制作了铜和环氧模塑料(EMC)的双材料条带,具有两种不同的EMC厚度。首先将铜基板加工成规定尺寸的条带。用丙酮清洗后,将基板放入传递模塑机的型腔中。在约175°C的温度下,将EMC颗粒引入预热模具中,并在60bar的压力下保持 90s 。在 175°C下,模塑料自动涂敷到铜表面上。模塑后,将样品放入红外线烘箱中,在175°C下进行6小时的模后固化,以完成EMC的聚合过程。
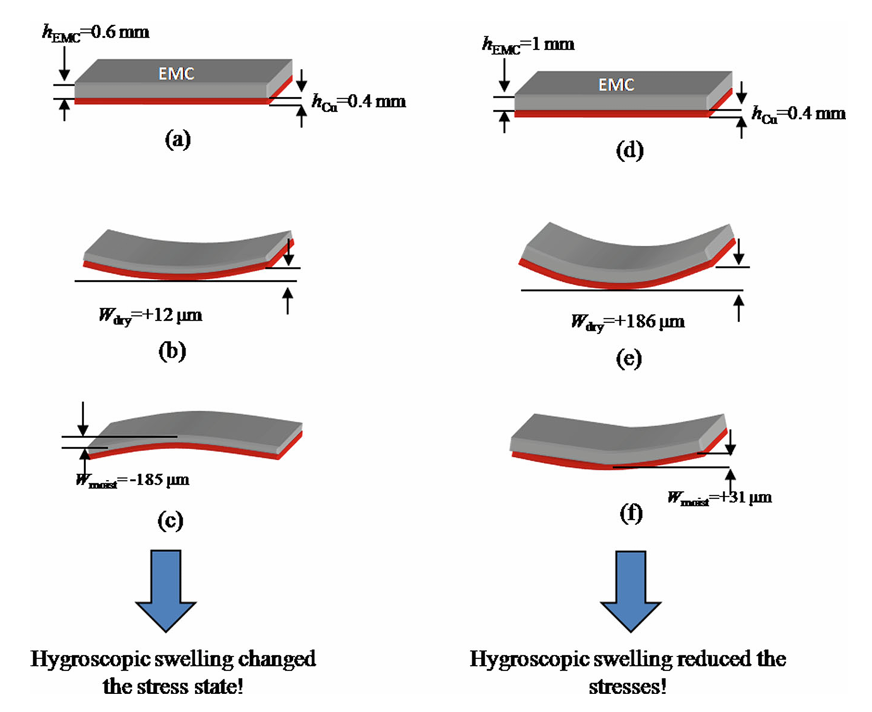
上图(b) (e)显示了样品在干燥状态下的翘曲,这归因于制造过程中EMC固化收缩以及EMC和铜之间的CTE失配。模后工艺完成后,将样品放置在85°C/85% RH的湿度箱中,并在室温下定期取出进行翘曲测量,然后放回湿度箱中继续吸湿。在吸湿过程中,薄样品(EMC厚度为 0.6 mm )的翘曲从凹形变为凸形,如上图(b) (c)所示。凸起翘曲增加并在吸湿1周后稳定在约185μm,之后没有观察到显著变化。相比之下,厚样品(EMC厚度为1.0 mm)在干燥状态下表现出186μm 的初始翘曲(e)。随着吸湿的进行,它们的翘曲减小到约 31μm,并在2周后几乎保持恒定(f)。这些实验清楚地说明了吸湿膨胀对翘曲的显著影响。
二、翘曲的测量技术
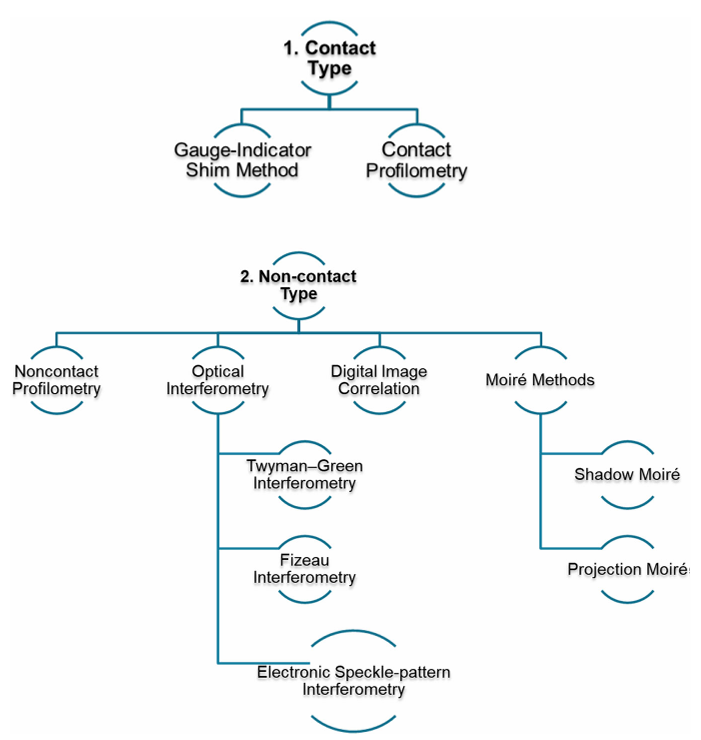
翘曲测量技术大致分为两类:接触式和非接触式,如下图所示。
JEDEC标准JESD22-B112C,标题为“Package Warpage Measurement of Surface Mount Integrated Circuits at Elevated Temperature”,规定了测量集成电路封装在表面贴装焊接过程中遇到的热条件下翘曲的方法。相比之下,JESD22-B108B标准仅在室温下测量器件端子的共面性,并未考虑高温下的翘曲。
由于最坏情况的翘曲可能发生在室温、峰值回流温度或两者之间的任何温度,因此必须在整个回流焊接热循环过程中表征翘曲。各种计量学方法,包括阴影云纹法(Shadow Moiré)、3D数字图像相关法(DIC)、条纹投影法(Fringe Projection)以及基于线扫描或高分辨率聚焦的工具,已被成功应用和验证。其中一些工具已被改造并商业化,用于高温下的原位翘曲测量。JESD22-B112C标准解决了一般测量问题和工具特定考虑因素,例如确保样品上的温度均匀性、控制温度升温速率以及管理测量样品中的湿气含量。
轮廓测量法可分为接触式和非接触式。接触式轮廓测量法使用垂直触针或探针来测量作为位置函数的表面变化,测量分辨率可小至20nm。接触式轮廓测量法的优点包括高分辨率、准确性和稳健性。然而,其主要缺点是可能耗时。
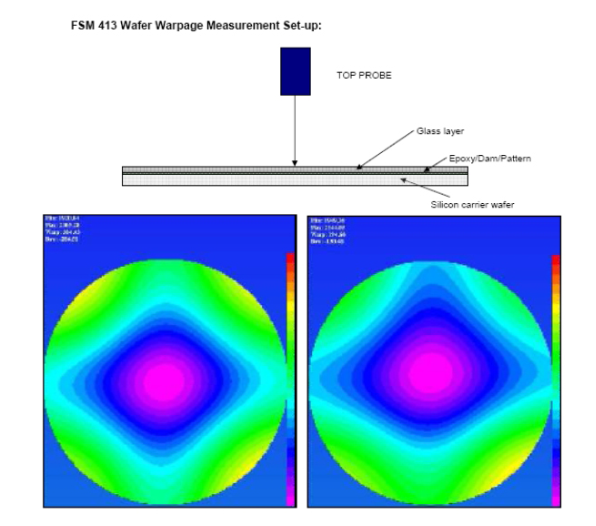
非接触式轮廓测量法是一种用于获取表面轮廓的非破坏性表面测量技术。通常称为光学轮廓测量法,它利用光学和光来捕捉样品表面的3D轮廓。通常使用激光传感器,由配备步进或伺服电机和编码器的平台横向移动,同时感测来自表面的反射光。非接触式轮廓测量法在亚微米尺度上具有高分辨率。其光学设置相对于其他非接触式测量系统相对简单且成本较低。然而,它也有一些缺点。首先,需要大量扫描来捕捉全场拓扑结构,通常需要几十秒,这使其比接触式轮廓测量法更快,但由于测量速度低,仍然不适合在线测量。其次,运动平台需要庞大且昂贵的系统,步进或伺服电机的机械运动会降低校准精度。第三,激光散斑效应限制了测量粗糙表面时的分辨率,特别是在使用相干激光源时。最后,虽然系统软件简单,但其成本高昂,因为它还控制传感器和其他运动部件的运动。
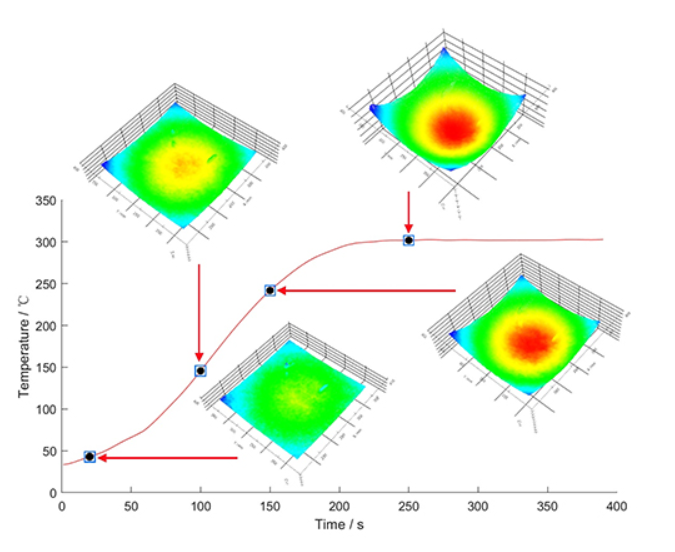
数字图像相关法(DIC)是一种非接触式光学技术,通过比较变形前后样品的数字图像来分析变形、位移和应变。在样品准备阶段,在物体上应用随机图案以确保可靠匹配的高信息量。这种图案可以自然产生,也可以通过喷涂、蚀刻或其他技术永久施加。在图像捕获阶段,高分辨率相机记录样品在参考状态和变形期间的表面。对于三维DIC,使用立体相机,通常刚性安装在杆上以消除相对运动。这些相机在硬件上同步,以确保精确的数据捕获。在校准过程中,DIC软件跟踪样品表面上的特定点(像素),并计算每个点的位移,生成全场应变或变形图。该方法基于三角测量原理,分辨率约为1μm。DIC硬件简单且成本效益高,由于数据采集速度快且计算复杂度适中,因此提供高测量速度,并且不需要机械运动。此外,该方法适应各种尺寸的样品。然而,测量结果对表面反射率和污染敏感,因为表面轮廓是从相机捕获的图像中导出的。
在阴影云纹法(Shadow Moiré Method)中,使用主光栅(通常是带有Ronchi刻线网格的玻璃光栅)放置在样品表面上方来生成光栅图案。一个位于主光栅上方约45°的白光源将光栅图案的阴影投射到样品表面。当样品变形时,光栅图案会扭曲。扭曲的光栅图案(样品光栅图案)与参考光栅图案的重叠产生莫尔条纹,然后对其进行分析以计算样品的面外变形。
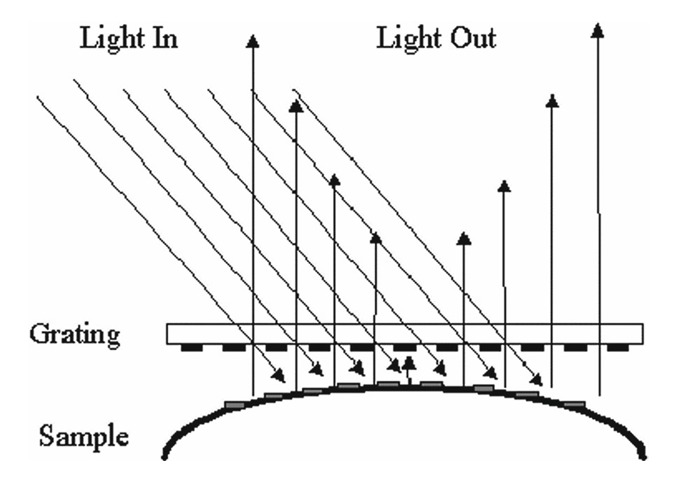
与其他接触式和非接触式测量方法相比,阴影云纹法具有几个优点。它特别适合在线应用,并且在采用相移技术时可提供高分辨率测量。此外,与投影云纹系统中用于生成光栅线的子系统相比,主光栅相对便宜。另一个优点是样品光栅线对环境振动相对不敏感,因为主光栅非常靠近样品表面。然而,阴影云纹法也有某些局限性。首先,主玻璃光栅必须放置在非常靠近样品表面的位置,这会影响样品的热行为。这种接近也使得同时测量封装和PCB的翘曲变得具有挑战性。其次,由机械运动部件引入的相移误差会降低校准精度。第三,该方法在在线测量中的应用有限,因为光滑表面通常需要涂成白色以产生高对比度条纹。
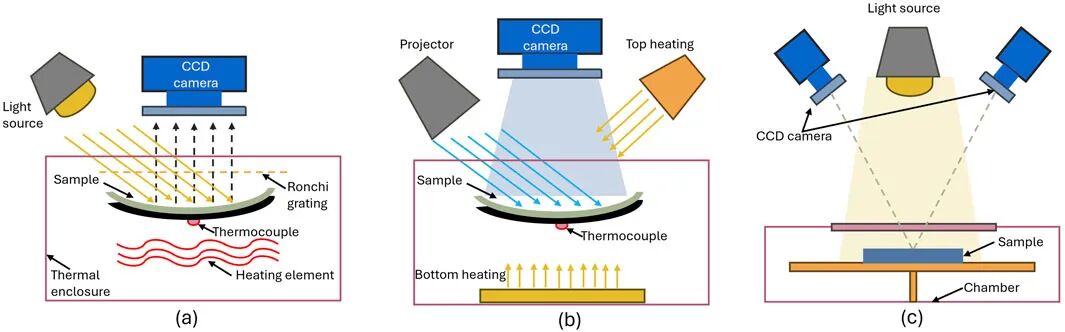
在投影云纹法(Projection Moiré Method)中,使用激光干涉法生成光栅图案,如下图所示。激光干涉仪以与相机光轴约45°的角度投射光栅图案,将其叠加在样品表面上。压电换能器(PZT)移动激光干涉仪的参考镜,类似于阴影云纹法中精密电机的作用。
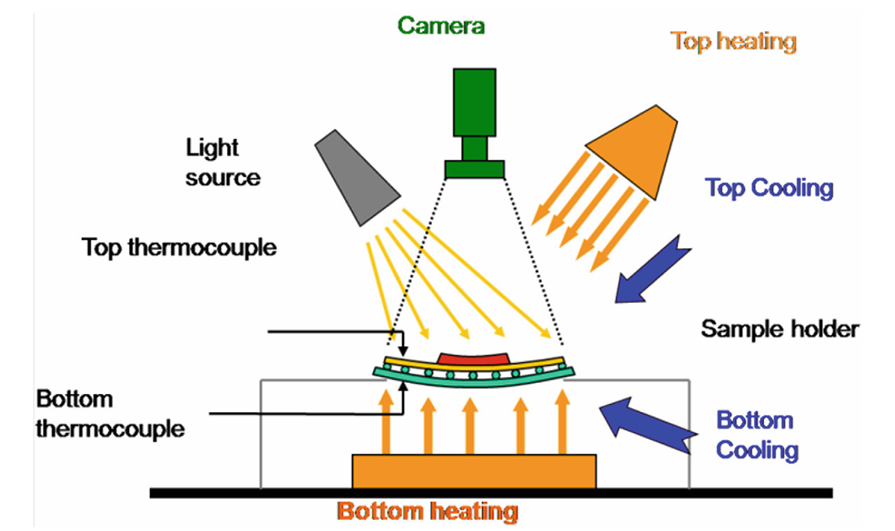
投影云纹法相对于阴影云纹法有几个优点。首先,它较少干扰器件的热行为,因为它将光栅图案直接投影到样品上,无需主光栅。其次,该方法具有较大的景深,适合测量带有电子元件的PCB翘曲。第三,测量分辨率和视场可根据样品尺寸调整,因为决定分辨率的光栅间距可以修改。然而,与阴影云纹法相比,投影云纹法也有一些缺点。它需要更复杂的光学设置,这涉及更复杂的校准过程。此外,该方法更容易因环境振动以及不均匀和嘈杂的光栅图案而产生误差。
三、有限元分析(FEA)
有限元分析(FEA)是半导体封装中的重要工具,能够精确预测和控制翘曲。它在优化设计过程、改进制造结果和确保产品可靠性方面发挥着关键作用。
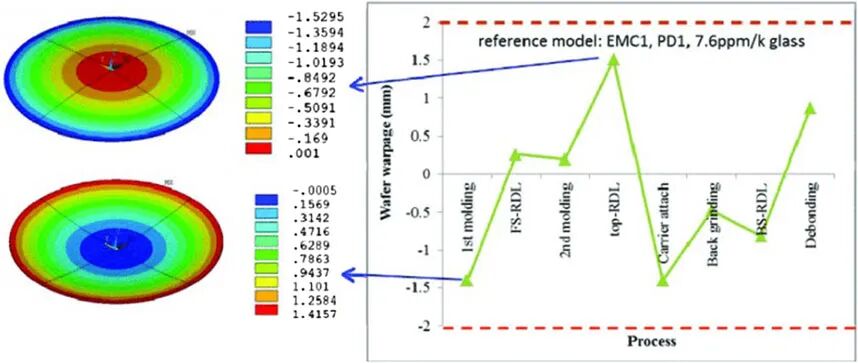
FEA模拟考虑了非线性材料行为,包括线性粘弹性模型,这对于准确预测聚合物(如底部填充料和模塑料)中的翘曲至关重要。值得注意的是,虽然使用了“线性粘弹性”这个术语,但分析本身本质上是非线性的。
下图概述了作为顺序有限元分析进行的翘曲模拟的一般流程,涵盖从固化过程到温度循环。
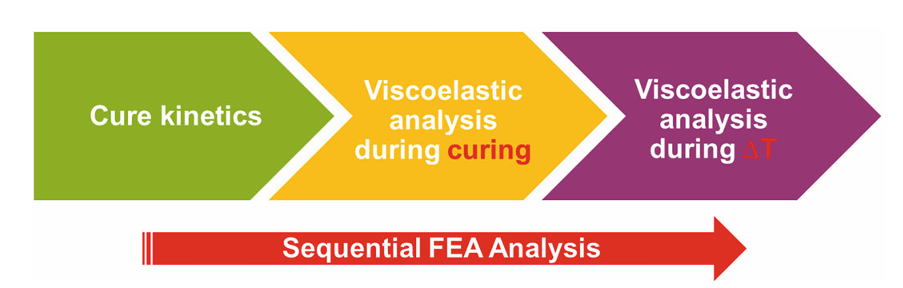
翘曲模拟从动力学建模开始。求解方程以获得固化程度随时间和温度变化的曲线。所得的固化程度曲线作为固化过程有限元分析(FEA)的输入。固化曲线指定给定的固化温度和时间,而固化程度曲线是方程的解,表示固化程度作为时间和温度的函数。
执行固化过程的粘弹性FEA。此步骤需要输入固化收缩系数,还需要提供Prony系数和WLF参数。
对温度变化或温度循环进行粘弹性FEA。此步骤需要热膨胀系数和根据实际条件定义的温度曲线。此外,还需要聚合物材料的Prony系数和WLF参数。
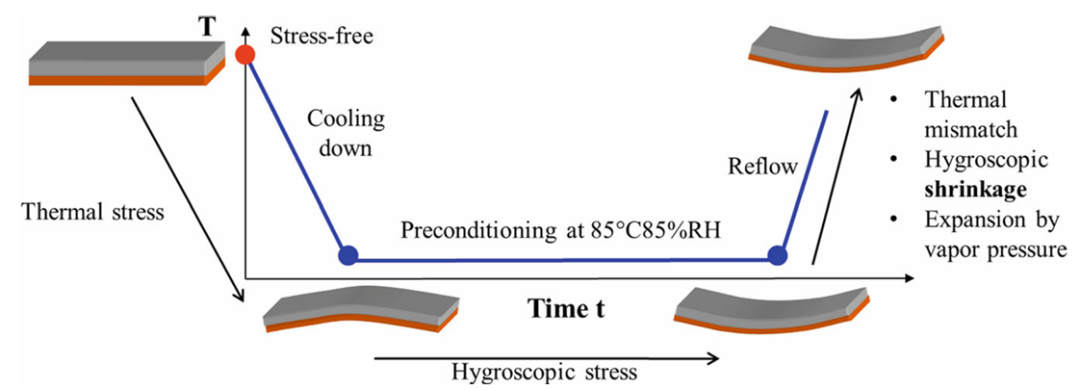
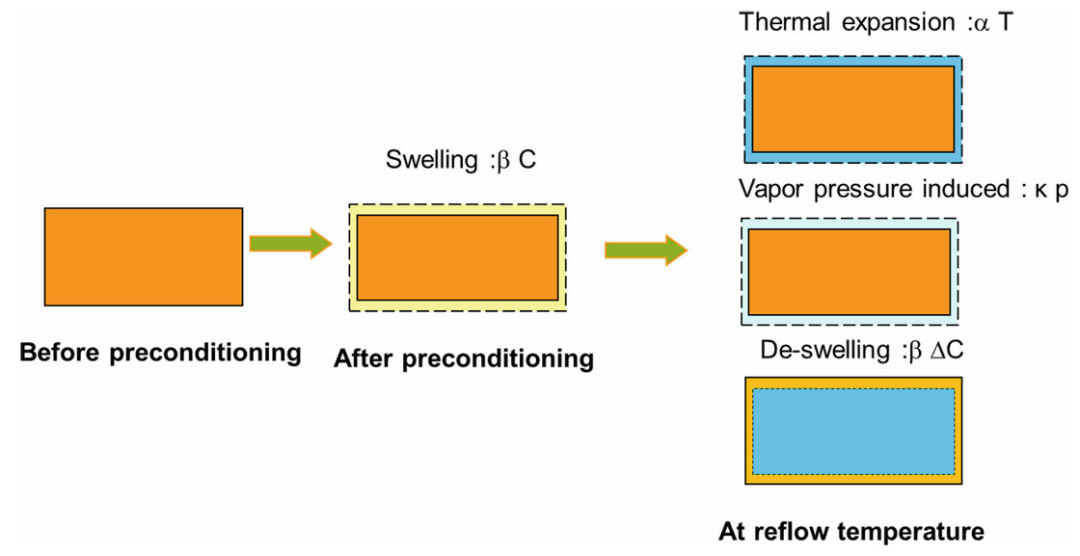
如果涉及吸湿和解吸,则需要湿气扩散建模和耦合单元选。上图说明了在后续的湿度和温度存储过程中吸湿对翘曲的影响。此外,如果在考虑预调湿的回流过程进行翘曲分析,则必须考虑蒸汽压力引起的应变,如下图所示。
四、翘曲缓解与解决方案
有效的翘曲管理对于确保半导体封装中强大的电气、机械和热性能至关重要,同时还能提高可制造性和可靠性。随着扇出晶圆级封装(FOWLP)和2.5D/3D集成等先进封装技术变得越来越复杂,控制翘曲比以往任何时候都更加关键,以保持电子产品的质量和竞争力。翘曲主要由温度变化、固化过程和吸湿引起的应变失配引起。
半导体封装通常是多材料层状结构。当考虑封装级或面板级翘曲时,封装结构可以分为两部分,如下图所示。底部部分由有机基板组成,而顶部部分包括多层,例如底部填充料或芯片粘接材料、硅芯片、模塑料和散热器。
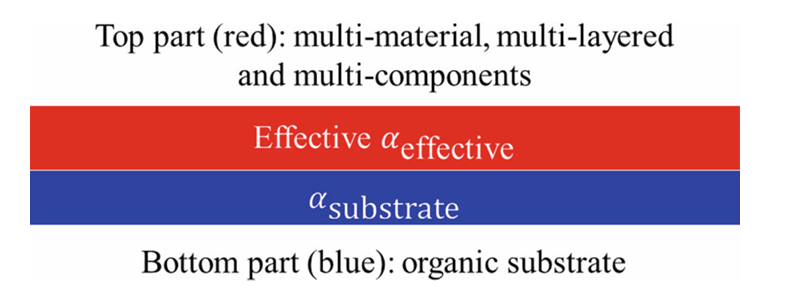
通过仔细选择材料和设计封装结构,可以使顶部部分具有与基板CTE密切匹配的热膨胀系数(CTE)。这引入了顶部部分的有效CTE的概念,表示为aeffective。当aeffective接近asubstrate时,翘曲可以显著减少。
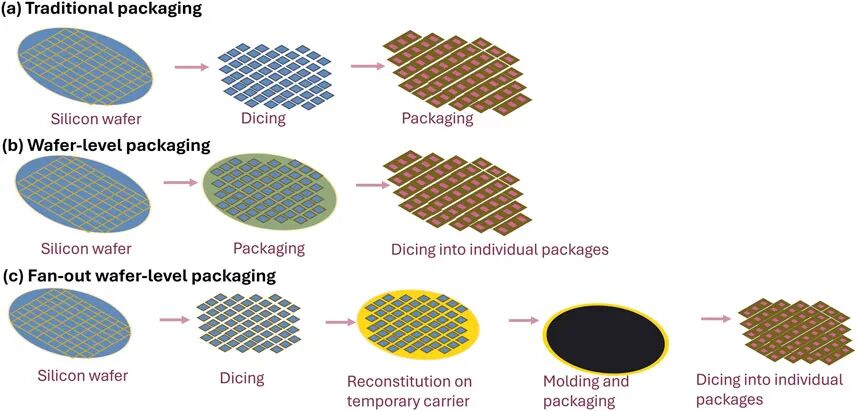
扇出晶圆级封装(FOWLP)近年来取得了重大进展,具有成本效益高、I/O密度高、外形紧凑以及能够集成多种功能以适用于广泛应用的优点。然而,模塑料晶圆翘曲仍然是一个主要挑战,主要是由于硅芯片或基板与环氧模塑料(EMC)之间的热膨胀系数(CTE)不匹配造成的。这种翘曲源于两个关键效应:固化过程中的化学收缩以及CTE失配引起的热应变。
降低固化温度可以有效地减小 ΔT,并且在使用室温固化工艺时,预计不会出现因CTE失配引起的翘曲。紫外固化使这种方法变得可行。下图比较了两个12英寸晶圆:一个使用基于酸酐的高填充化合物(通过常规固化使用高压和加热)模塑,另一个使用普通实验室工具(中等手动压力且不加热)通过UV固化模塑。翘曲的差异非常显著。这些结果表明,将固化温度降至室温可显著减轻模塑料和芯片之间CTE失配引起的热应变。
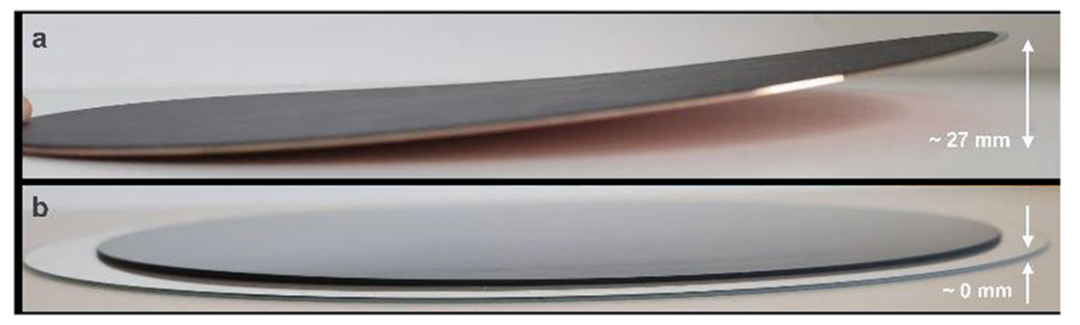
UV固化是一种室温固化选择,也能在固化时间上提供实质性改进。尽管所用材料之间存在相当大的CTE差异,但由于没有温度变化,该工艺具有高度的通用性,能够有效地使用广泛范围的材料。
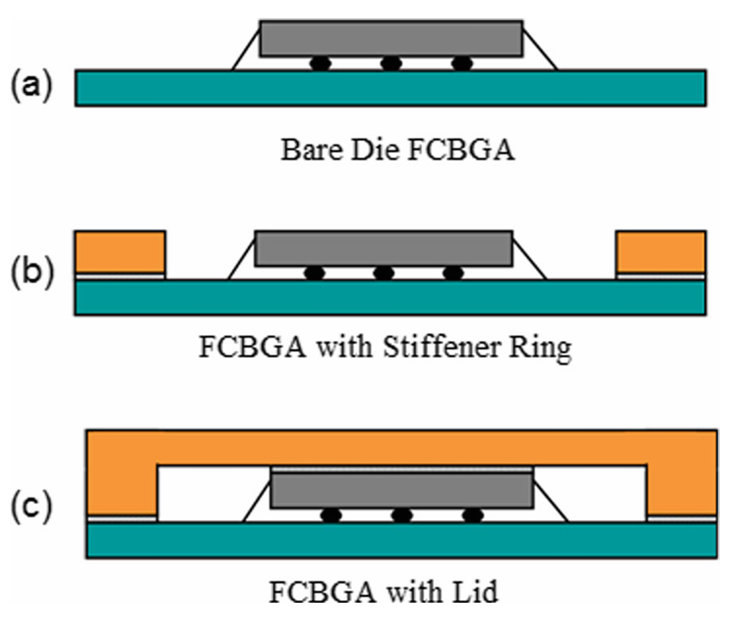
翘曲对使用有机基板的倒装芯片封装提出了重大挑战,尤其是在处理大尺寸基板和芯片时。基板(约15 ppm/°C)和硅芯片(约2.6 ppm/°C)之间的热膨胀系数(CTE)失配是可靠性问题的主要根源。这包括制造、应用或可靠性测试期间的过度翘曲、介电层开裂、凸块桥接和凸块开裂。为了缓解这些问题,提出了覆晶倒装芯片封装(Capped-Die Design)作为控制翘曲和降低应力的有效解决方案。
倒装芯片封装中,有机基板与硅芯片的CTE失配(≈15 ppm/°C vs 2.6 ppm/°C)是翘曲主因。下图展示三种典型倒装芯片BGA结构。
翘曲形成关键阶段如下图所示。
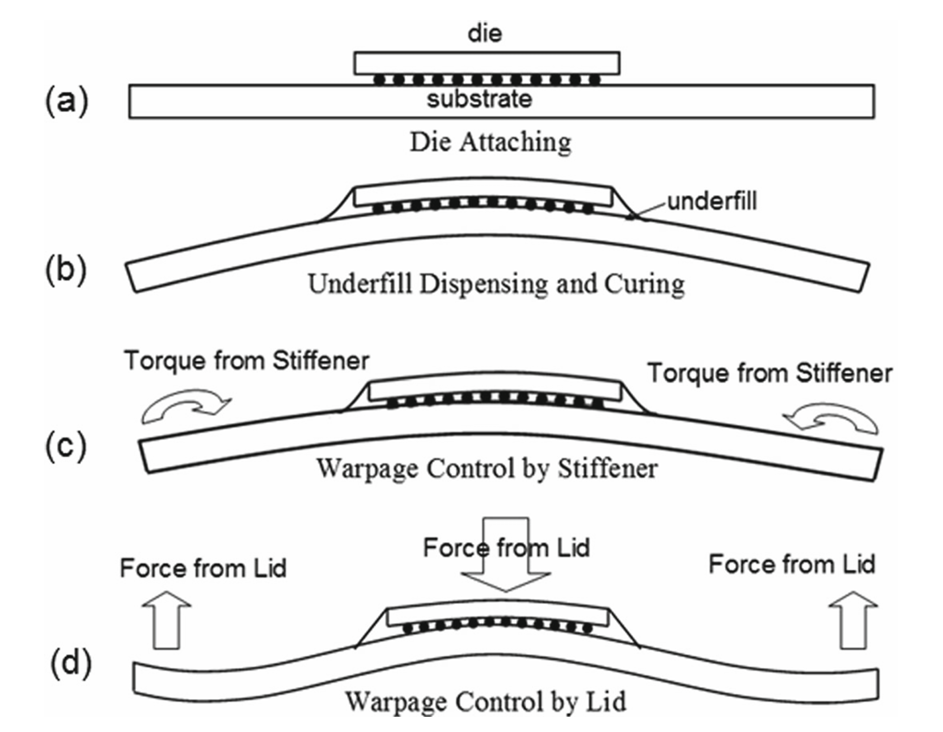
覆晶封装通过同步固化与CTE优化实现根本性改进。
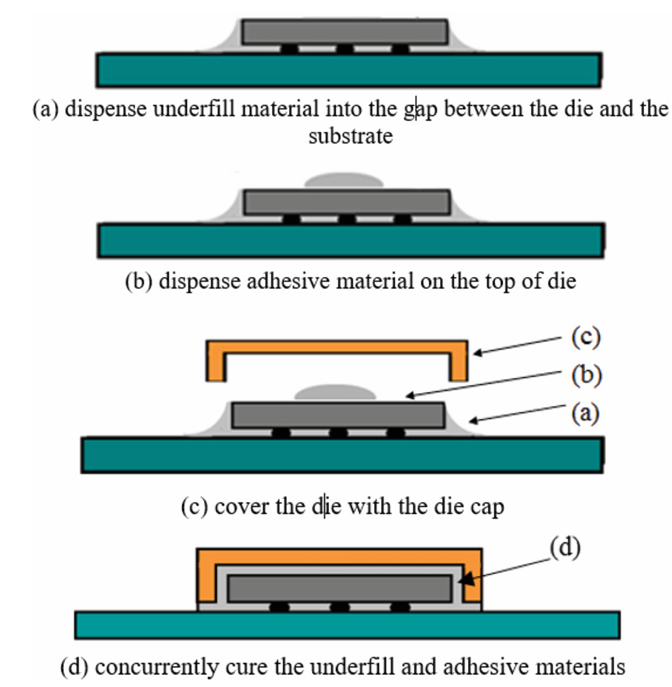
铜质芯片帽(0.4mm厚)与硅芯片粘接,形成复合结构使有效CTE升高,匹配基板CTE。底部填充料与芯片帽粘接剂在165°C同步固化,消除传统分步工艺的残余应力。
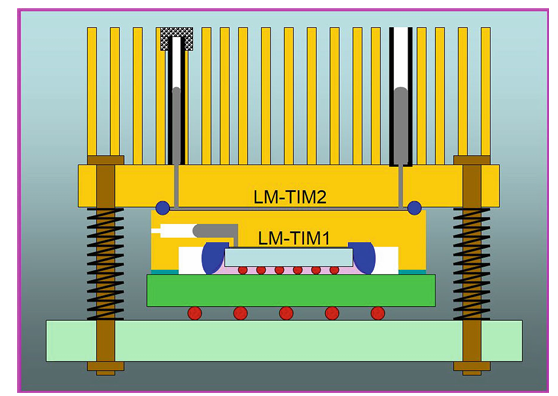
热界面材料1(TIM1)应用于半导体芯片与封装外壳或盖板(通常称为集成散热器IHS)之间。热界面材料2(TIM2)用于散热器与外部散热器之间。TIM1和TIM2对于将芯片产生的热量高效传递至盖板或外壳至关重要,热量随后通过散热器或其他冷却方案进一步耗散。常用的TIM类型包括导热膏、焊料、石墨薄膜和液态金属TIM。
● 导热膏TIM:传统用于带盖板的倒装芯片封装。由填充导热颗粒的聚合物基材组成。膏状TIM1必须固化,若固化不当,芯片翘曲会导致材料在冷热循环中被挤出,形成空隙区域,引发热失效。其高热阻(约20°C·mm²/W)限制其仅适用于低功耗封装。
● 石墨膜TIM:可固化并粘接至盖板和芯片。热阻低至10-15°C·mm²/W,但依赖聚合物层粘接,长期使用可能降解分层。
● 焊料TIM(STIM):用于最新AMD和Intel CPU。芯片与盖板表面镀金后用铟合金焊接,热性能优异但大幅增加封装应力,显著降低可靠性。
● 液态金属TIM(LM-TIM):以镓及其合金为主,熔点约29.8°C(合金可调整熔点)。优势包括:高导热性,优异表面润湿性(接近零接触热阻),流体状态避免引入额外应力,然而,LM-TIM因泄漏问题未在IC芯片行业广泛应用。
LM-Lid:集成液态金属储层的创新方案。下图展示采用带盖板倒装芯片封装的完整液态金属热连接系统。LM-Lid和LM-HS分别实现TIM1与TIM2功能。
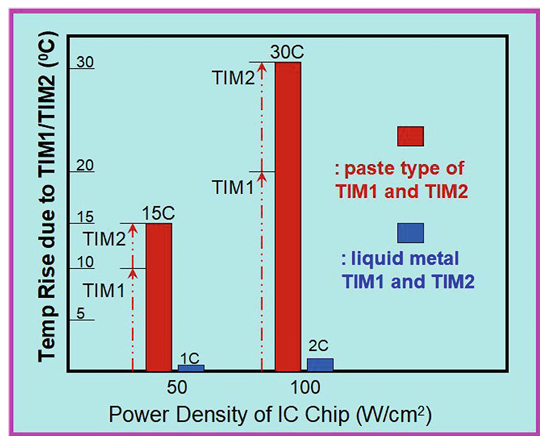
下图的理论数据显示,相比传统导热膏方案(100W/cm²功率密度下温升约30°C),全液态金属连接方案温升仅1-2°C,性能显著提升。
五、总结
翘曲管理对确保半导体封装的可靠性、可制造性和性能至关重要。随着层叠封装(PoP)、扇出晶圆级封装(FO-WLP)、嵌入式技术和面板级制造等异质集成方案的发展,翘曲问题日益复杂。本文系统阐述翘曲根本成因(热失配、化学收缩、湿气膨胀)及其引发的制造与可靠性挑战(焊点失效、介电层开裂、对位偏差)。未来结合实验数据、仿真模型和创新设计,管控翘曲对先进封装技术的良率、热性能和机械可靠性影响,是保持半导体封装竞争力的核心要素。
Privacy Statement | Legal Notice | © Copyright Fuwei Technologies Co., Ltd. 2021 All Rights Reserved 版权所有 * 苏州弗为科技有限公司 苏ICP备2020053850号-1